


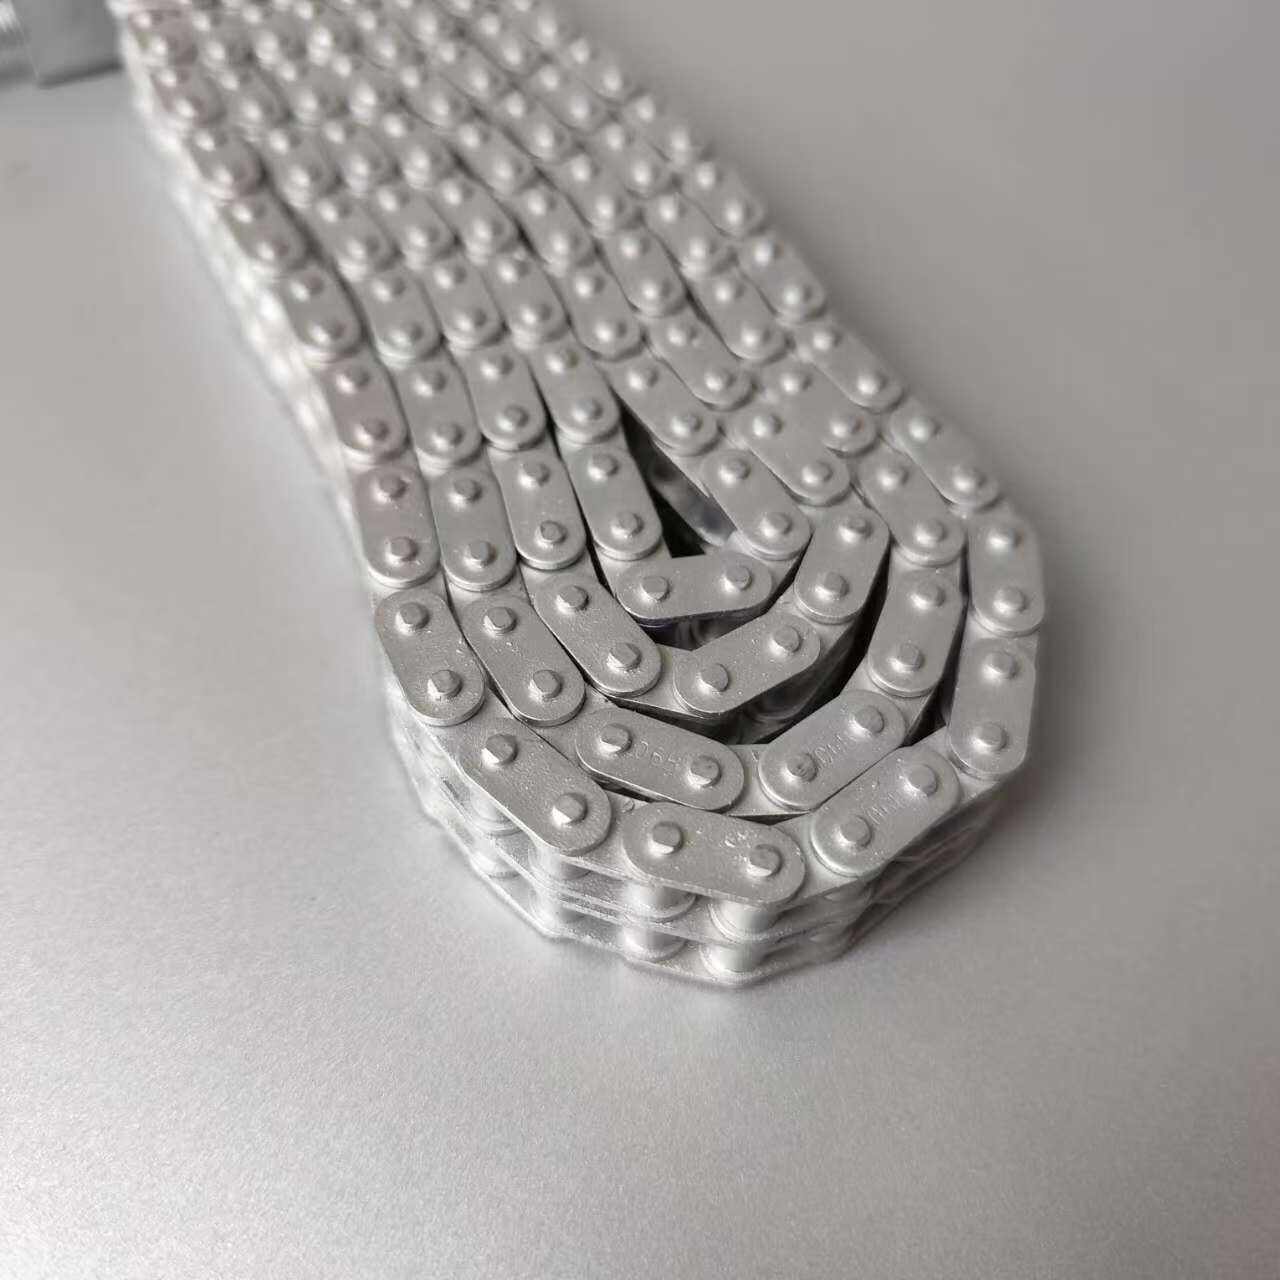
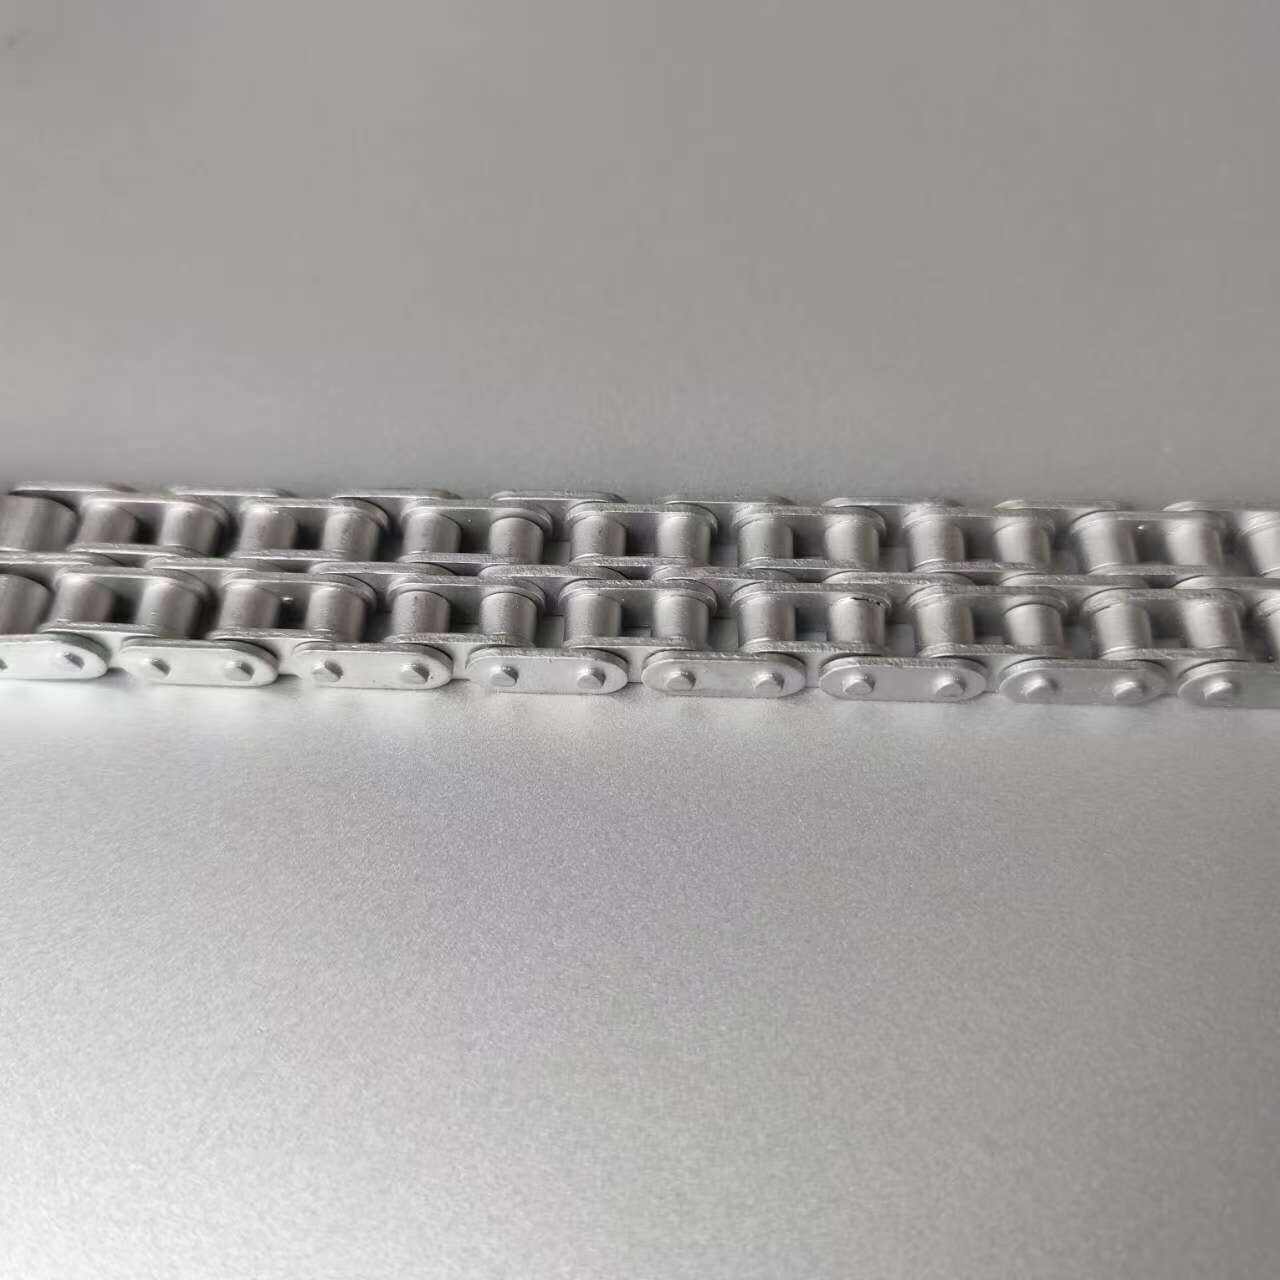
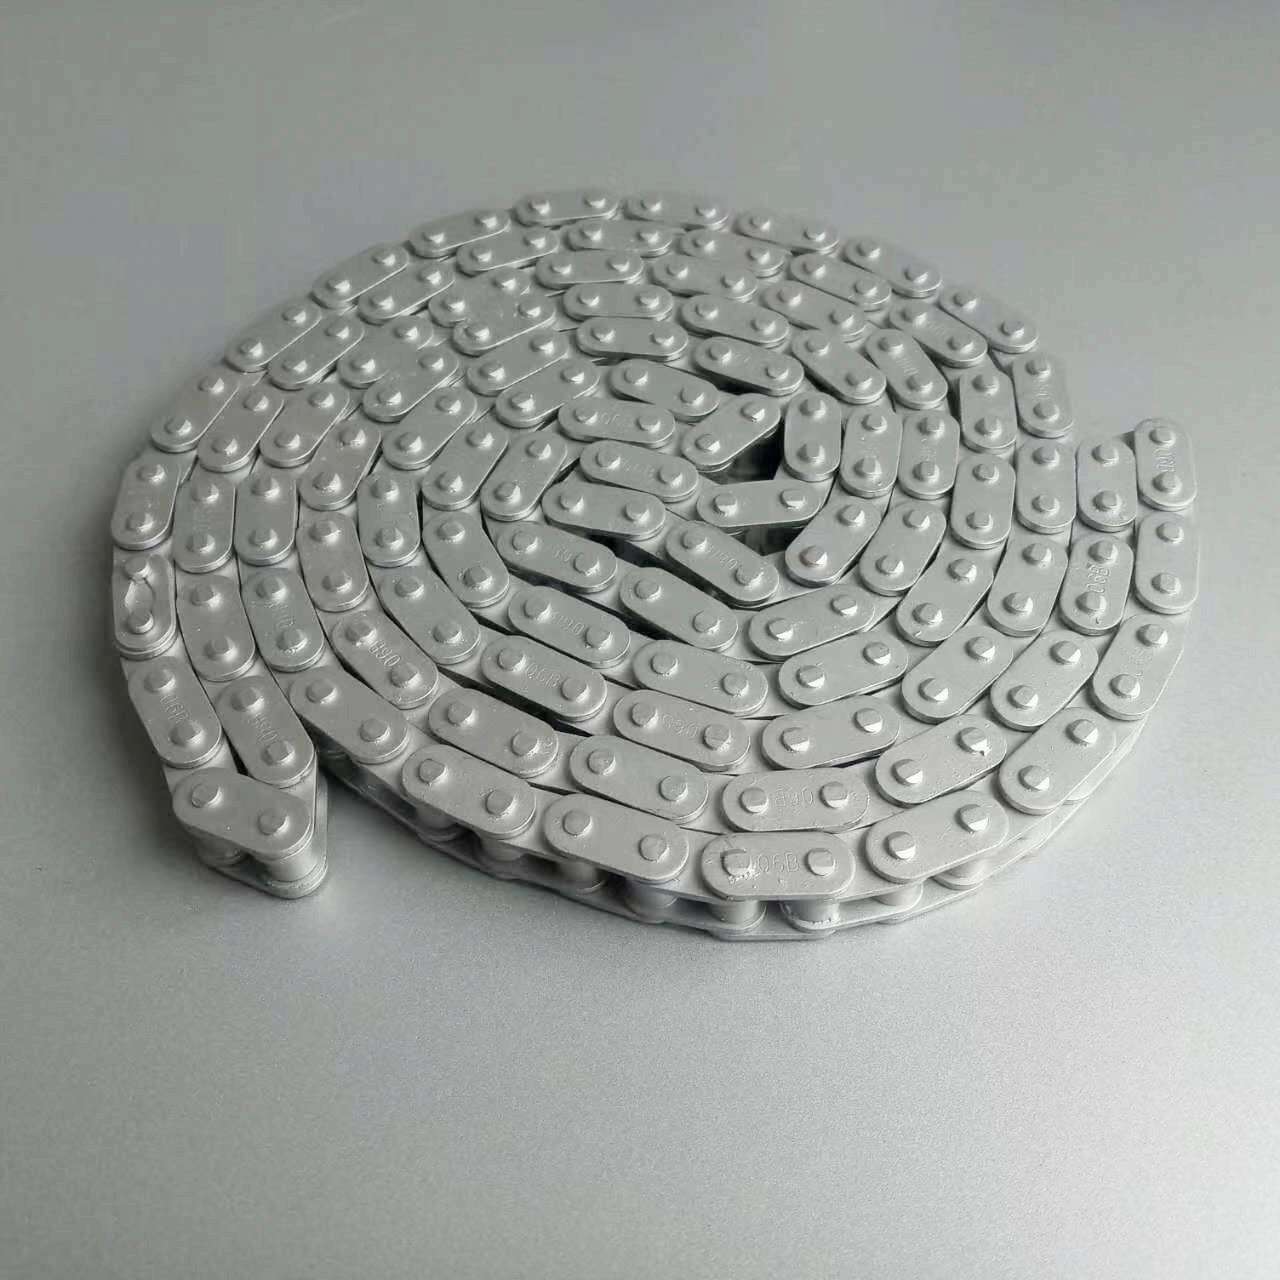
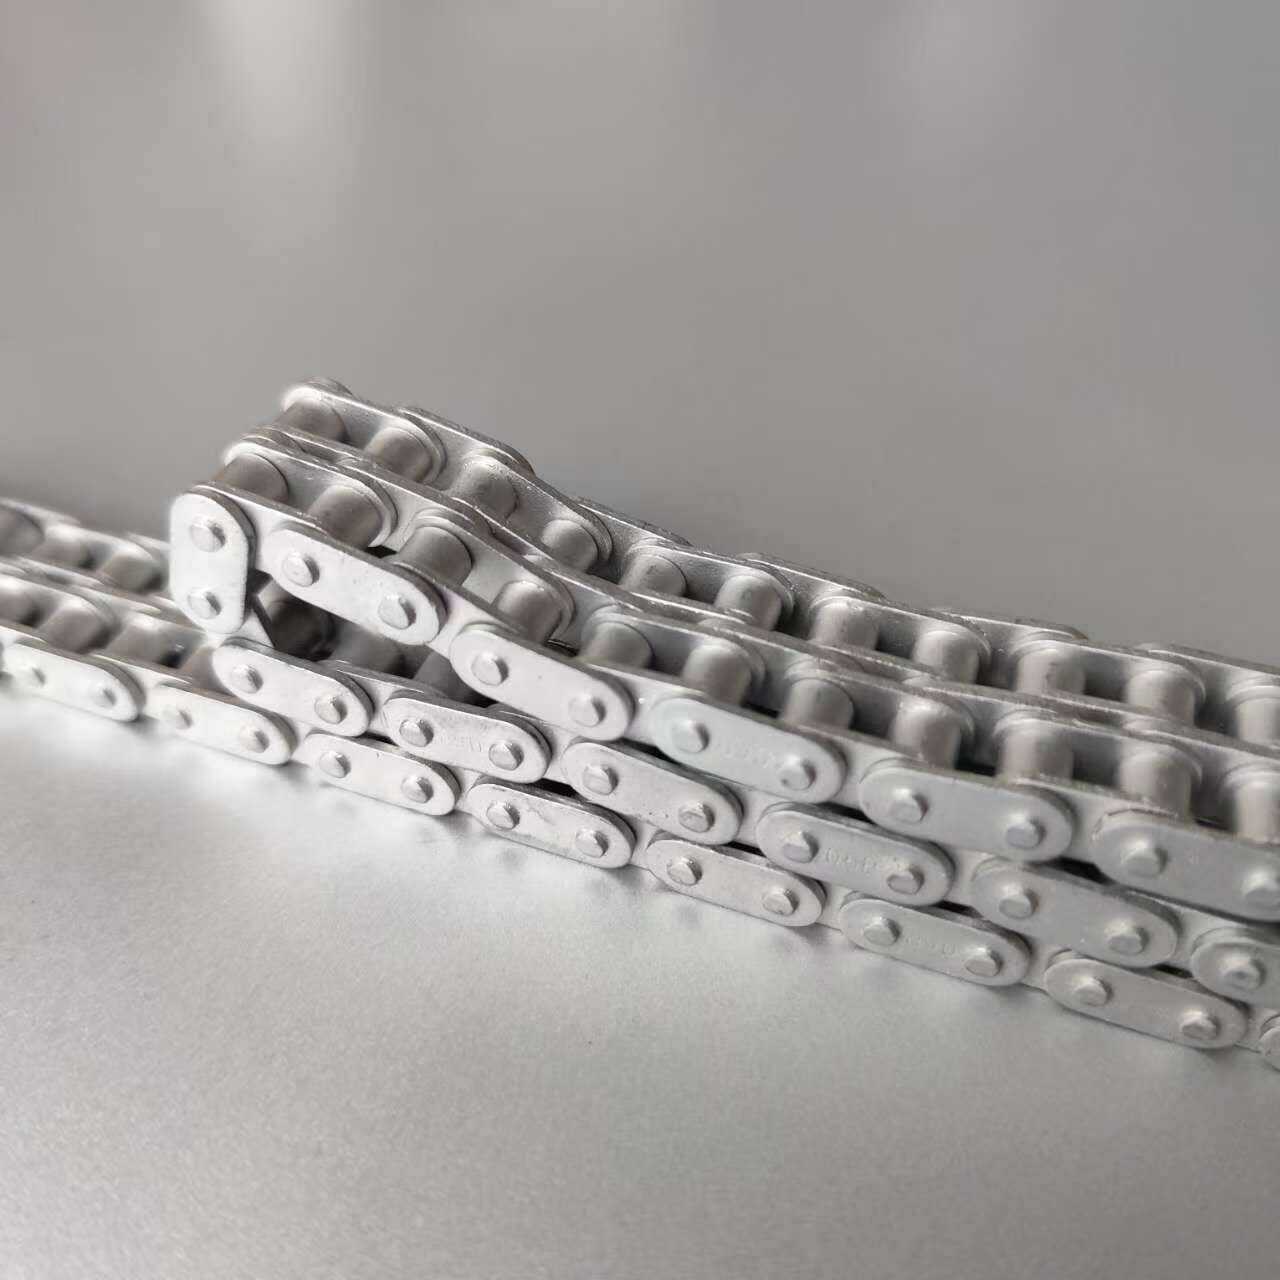
Dacromet" ir transliterēts termins, un tā nosaukums angļu valodā ir "DACROMET". Šai virsmas apstrādes tehnoloģijai ir plašs pielietojums rūpnieciskajā jomā, pateicoties tās unikālajām pārklājuma īpašībām.


Dacromet pirmo reizi tika izstrādāts 1950. gadu beigās. Tolaik Ziemeļamerikas un Ziemeļeiropas aukstajās ziemās sāli parasti izmantoja uz ceļiem, lai pazeminātu sasalšanas temperatūru un atvieglotu satiksmi, taču nātrija hlorīda sastāvā esošie hlorīda joni izpostīja tērauda substrātu, radot nopietnus transportlīdzekļu bojājumus. Amerikāņu zinātnieks Maiks Mārtins izstrādāja ļoti izkliedētu ūdenī-šķīstošu pārklājumu ar cinka pārslām kā galveno sastāvdaļu, kā arī alumīnija pārslām, hromskābi un dejonizētu ūdeni kā šķīdinātāju. Pēc pilnībā slēgta-cilpas pārklāšanas un cepšanas procesa izveidojās plāns pārklājums, kas veiksmīgi izturēja hlorīda jonu eroziju, iezīmējot jaunu līmeni pretkorozijas tehnoloģijā un mainot tradicionālo pretkorozijas procesu īso kalpošanas laiku.
70. gados Japānas uzņēmums NDS ieviesa Dacromet tehnoloģiju no ASV uzņēmuma MCI un izpirka lietošanas tiesības Āzijas{1}}Klusā okeāna reģionā un ieguva ASV MCI uzņēmuma kontrolpaketi. Pēc tam, kad Japāna to bija uzlabojusi, Dacromet tehnoloģija Japānā strauji attīstījās, izveidojoties vairāk nekā 100 pārklājumu rūpnīcām un vairāk nekā 70 farmācijas vienībām. 1994. gadā Ķīna oficiāli ieviesa Dacromet tehnoloģiju no Japānas. Sākotnēji to izmantoja tikai aizsardzības rūpniecībā un sadzīves auto detaļās, un vēlāk to izmantoja dažādās nozarēs, piemēram, enerģētikā, celtniecībā, okeāna inženierijā, sadzīves tehnikas, aparatūras un standarta detaļu ražošanā, dzelzceļos, tiltos, tuneļos, lielceļu aizsargmargās, naftas ķīmijā, bioinženierijā, medicīnas ierīcēs, pulvermetalurģijā utt.
Definīcija un princips
1.Definīcija
Dacromet pārklājums, kas pazīstams arī kā cinka-hroma pārklājums, ir jauna veida metāla virsmas apstrādes tehnoloģija. Tas ir neorganisks ūdenī{2}}šķīstošs pārklājums, kas izgatavots ar cinka pulveri, alumīnija pulveri un hromanhidrīdu kā pamatmateriālu.
2.Princips
Pēc tam, kad pārklājums ir uzklāts uz metāla sagataves virsmas un pēc tam cepots augstā temperatūrā, pārklājumā esošais ūdens iztvaiko, un notiek ķīmiska reakcija starp hromskābi un cinku un alumīniju, veidojot amorfu neorganisku konversijas plēvi, kas ir Dacromet pārklājums. Šis pārklājums var cieši pielipt metāla virsmai un nodrošināt labu metāla aizsardzību.
3. Veiktspējas raksturojums
Augsta izturība pret koroziju: Cinks un alumīnijs Dacromet pārklājumā darbojas kā anodi, un hromāti veido pasīvu plēvi. Sāls izsmidzināšanas testos tai ir labāka izturība pret koroziju nekā tradicionālajai cinkošanai, piemēram, vairāk nekā 1000 stundas salīdzinājumā ar . 200 - 300 stundām.
Nav ūdeņraža trausluma riska: Atšķirībā no tradicionālās galvanizācijas, Dacromet apstrādē nav ūdeņraža
Laba karstumizturība: pārklājums saglabā stabilu veiktspēju pie 250 - 300 grādiem, piemēram, tiek izmantots automobiļu izplūdes gāzu daļās, lai izturētu koroziju un oksidāciju.
Laba caurlaidība: tā var aptvert visas sarežģītas -formas apstrādājamo detaļu daļas, tostarp spraugas, caurumus un vītnes, nodrošinot efektīvu aizsardzību.
Procesa plūsma
Iepriekšēja apstrāde
Šķīdinātāja attaukošana: izmantojiet organiskos šķīdinātājus, piemēram, trihloretilēnu, etanolu un acetonu, lai noņemtu eļļas traipus uz metāla sagatavju virsmas, lai izvairītos no eļļas traipu ietekmes uz nākamo pārklājumu saķeri. Attaukošanai var izmantot arī sārmainus ķīmiskos attaukošanas līdzekļus. Iemērciet apstrādājamo priekšmetu attaukošanas līdzekļa šķīdumā noteiktā temperatūrā un pēc tam noskalojiet ar tīru ūdeni.
Strūklu strūklu apstrāde: izmantojot skrošu strūklu, abrazīvie materiāli, piemēram, tērauda skrotis un stieples strūklas, tiek projicēti lielā ātrumā uz sagataves virsmas, lai noņemtu piemaisījumus, piemēram, oksīda nogulsnes, rūsu un metināšanas izdedžus no sagataves virsmas, veidojot noteiktu raupjumu uz sagataves virsmas un palielinot pamatnes savienošanas spēku un savienojuma spēku.
Pārklājuma apstrāde
Izsmidzināšana vai iegremdēšana:
Lūgšana: sagatavēm ar sarežģītām formām, lieliem izmēriem vai nederīgām iegremdēšanai izmantojiet smidzināšanas pistoli, lai vienmērīgi izsmidzinātu Dacromet pārklājumu uz sagataves virsmas, pievēršot uzmanību izsmidzināšanas biezuma un vienmērīguma kontrolei.
Iegremdēšana: iegremdējiet notīrīto sagatavi Dacromet pārklājuma šķīdumā, lai sagataves virsma pilnībā adsorbētu pārklājuma šķīdumu. Mērcēšanas laiks ir atkarīgs no materiāla, sagataves formas un pārklājuma šķīduma sastāva, parasti tas ir no dažām sekundēm līdz dažām minūtēm.
Šķidruma noņemšana vai izlīdzināšana:
Šķidruma noņemšana: sagatavēm, kas apstrādātas ar iegremdēšanu, pēc izņemšanas ievietojiet tās vērpšanas{0}}žāvēšanas ierīcē un ar centrbēdzes spēku noņemiet pārklājuma šķīduma pārpalikumu no sagataves virsmas, lai pārklājuma biezums būtu vienāds un izvairītos no šķidruma uzkrāšanās un nokarāšanās.
Izlīdzināšana: Izsmidzināto sagatavi var izlīdzināt noteiktos temperatūras un mitruma apstākļos, lai pārklājuma šķīdums būtu dabiski līdzens uz apstrādājamās detaļas virsmas un vēl vairāk uzlabotu pārklājuma viendabīgumu.
Sacietēšanas ārstēšana
Iepriekšēja-cepšana: ievietojiet ar Dacromet pārklājumu pārklāto apstrādājamo priekšmetu cepeškrāsnī vai žāvēšanas tunelī un iepriekš-cepiet to zemākā temperatūrā (piemēram, 100 - 150 grādu), lai pārklājuma šķīdumā esošais ūdens un organiskie šķīdinātāji sākotnēji iztvaikotu. Parasti priekšcepšanas laiks- ir 10 - 20 minūtes.
Augstas-temperatūras saķepināšana: iepriekš izcepto sagatavi turpina saķepināt augstākā temperatūrā (apmēram 300 grādi), lai metāla daļiņas, piemēram, cinks un alumīnijs pārklājuma šķīdumā, reaģētu ar hromskābi utt., veidojot blīvu cinka-hroma pārklājumu. Saķepināšanas laiks parasti ir 30 - 60 minūtes. Konkrētais laiks un temperatūra ir atkarīga no pārklājuma šķīduma sastāva un sagataves prasībām.
Pēc-ārstēšanas
Dzesēšana: sagataves temperatūra pēc augstas{0}temperatūras saķepināšanas ir augsta, un tā ir ātri jāatdzesē līdz istabas temperatūrai, izmantojot dabisku dzesēšanu vai gaisa dzesēšanu, ūdens dzesēšanu utt., lai izvairītos no pārklājuma veiktspējas samazināšanās vai apstrādājamā priekšmeta deformācijas ilgstošas -augstas temperatūras uzturēšanās dēļ.
Pārbaude: veiciet apstrādātās sagataves izskata pārbaudi, lai pārbaudītu, vai pārklājums ir viendabīgs un pilnīgs un vai tajā nav tādu defektu kā pārklājuma trūkums, pūšļu veidošanās un plaisāšana; tajā pašā laikā veiciet attiecīgus veiktspējas testus, piemēram, sāls izsmidzināšanas testu un adhēzijas testu, lai pārliecinātos, ka pārklājuma kvalitāte atbilst prasībām.
Iepakojums un uzglabāšana: iesaiņojiet pārbaudīto kvalificēto sagatavi, lai izvairītos no pārklājuma bojājumiem un piesārņojuma uzglabāšanas un transportēšanas laikā, un uzglabājiet to sausā un vēdināmā vidē.
Raksturlielumi
Dacromet pārklājuma priekšrocības
Lieliska izturība pret koroziju: lai gan Dacromet plēves biezums ir tikai 4 - 8μm, tās rūsas novēršanas efekts ir vairāk nekā 7 - 10 reizes lielāks nekā tradicionālajām elektro-cinkošanas, karstās-galvanizācijas vai pārklāšanas metodēm. Sarkanā rūsa nav parādījusies pēc vairāk nekā 1200 h sāls izsmidzināšanas testa.
Laba karstumizturība: tas var izturēt augstas{0}}temperatūras koroziju, un karstumizturīgā temperatūra var sasniegt vairāk nekā 300 grādus. Izskats gandrīz nemainās, ilgstoši lietojot-250 grādu temperatūrā, un izturība pret koroziju ir ļoti spēcīga. Tomēr tradicionālais cinkošanas process nolobās un tiek nodots metāllūžņos, kad temperatūra sasniedz 100 grādus.
Bez ūdeņraža trausluma: apstrādes process nosaka, ka nepastāv ūdeņraža trausluma parādība, kas ir ļoti piemērota sasprindzinātu detaļu pārklāšanai un novērš augstas-izturības tērauda ūdeņraža trausluma risku kodināšanas un galvanizācijas procesu laikā.
Laba adhēzija un pārkrāsošanas veiktspēja: Tam ir laba saķere ar metāla pamatni un spēcīga saķere ar citiem papildu pārklājumiem. Apstrādātās daļas ir viegli izsmidzināmas un krāsojamas, un saķere ar organisko pārklājumu pat pārsniedz fosfatēšanas plēves saķeri.
Laba caurlaidība: var iekļūt dziļos caurumos, šaurās sagatavju spraugās un cauruļu veidgabalu iekšējās sienās, veidojot labu aizsargplēvi, atrisinot sliktā viendabīgā pārklājuma un dziļuma pārklājuma spēju galvanizācijas procesā.
Nav piesārņojuma un sabiedrības apdraudējuma: visā ražošanas un apstrādes un sagatavju pārklāšanas procesā netiek radīti notekūdeņi vai izplūdes gāzes, kas piesārņo vidi. Nav nepieciešama trīs-atkritumu apstrāde, tādējādi samazinot apstrādes izmaksas.
Laba laika apstākļu izturība: var izturēt sēra dioksīda eroziju, skābo lietu, dūmus un putekļus. Tā sēra dioksīda izturības tests var sasniegt 3 ciklus, un tam ir arī noteikta izturība pret ķīmiskām zālēm, benzīnu un motoreļļas koroziju.
Dacromet pārklājuma trūkumi
Dažas sastāvdaļas ir kaitīgas: Agrīnā stadijā daži Dacromet saturēja videi un cilvēka ķermenim kaitīgus hroma jonus, īpaši sešvērtīgos hroma jonus, kas ir kancerogēni. Tomēr saskaņā ar vides aizsardzības politiku pašreizējā Dacromet vairs nesatur sešvērtīgos hroma jonus.
Augsts enerģijas patēriņš: saķepināšanas temperatūra ir salīdzinoši augsta (apmēram 300 grādi), un laiks ir ilgs. Konservēšanas iekārtas patērē lielu enerģijas daudzumu un šajā procesā ir augstas izmaksas, un patērētās izmaksas veido 1/4 no kopējām izmaksām.
Slikta virsmas cietība un nodilumizturība: virsmas cietība nav augsta, un nodilumizturība nav laba. Tas nav piemērots saskarei un savienošanai ar daļām, kas izgatavotas no vara, magnija, niķeļa un nerūsējošā tērauda, jo tas izraisīs kontaktu koroziju un ietekmēs izstrādājuma virsmas kvalitāti un pretkorozijas darbību.
Viena krāsa: virsmas krāsa parasti ir tikai sudraba-balta un sudrabaini-pelēka, kas ir salīdzinoši viena un nav piemērota lietojumiem, kam nepieciešamas personalizētas krāsas. Lai gan ar pēcapstrādi vai kompozītmateriālu pārklājumiem var iegūt dažādas krāsas, process ir sarežģītāks.
Slikta vadītspēja: pārklājumam ir slikts vadītājs, un vadītspēja nav ļoti laba. Tāpēc tas nav piemērots detaļām, kurām nepieciešams vadītspējīgs savienojums, piemēram, elektrisko ierīču zemējuma skrūvēm.